기계 구동장치 조립 공정 5단계
부품 그림을 축·베어링, 몸체, 커버·오일실, 키·풀리, 기어·풀림방지 너트 조립 순서로 배열한다.
먼저 답을 가리고 씁니다
이 카드의 기출·변형 문제를 직접 풀어 보세요
제출 전에는 모범답안과 채점 키워드를 보여 주지 않습니다. 답안을 제출한 뒤 부분점수 기준과 오답 함정을 비교할 수 있습니다.
답 가리고 직접 풀기답안 필수어
핵심 키워드
사진·문장 단서
판별 포인트
- 축 위치결정·베어링 조립: 축 방향, 베어링 규격 6003, 전용 고정구와 고무해머 확인
- 몸체 고정·축 조립체 삽입: 몸체 고정, 조립부 청결, 윤활유 도포, 축 삽입 방향 확인
- 커버·양쪽 오일실 조립: 커버 볼트, 오일실 규격·립 방향, 조립면 윤활, 전용 공구 확인
기계 구동장치 조립 공정 5단계
축 위치결정·베어링 조립 → 몸체 고정·축 조립체 삽입 → 커버와 양쪽 오일실 조립 → 키와 V벨트 풀리 조립 → 기어와 풀림방지 너트 체결 순이다.
출처: NCS 학습모듈 · 기계구동장치 조립, PDF p.21 · 인쇄 p.9 · 표 1-4 공정 10~20 외 · 교육 목적 출처 표시 사용
실제 기출에서 이렇게 나왔습니다
현재 확보한 복원자료에서 이 항목의 실제 회차는 확인되지 않았습니다. 아래 예상문제는 NCS 근거와 인접 기출 유형으로 구성했습니다.
직접 푼 뒤 답안 작성 순서 보기
답안은 이 순서로 씁니다
- 축을 조립용 고정구에 위치결정하고 베어링 6003을 고무해머와 전용 고정구로 조립한다.
- 몸체를 고정구에 위치결정한 뒤 윤활유를 바른 축·베어링 조립체를 몸체에 삽입한다.
- 커버를 체결하고 조립부에 윤활유를 바른 뒤 양쪽 베어링 측의 규격과 방향에 맞춰 오일실을 조립한다.
- 양쪽 축에 규격이 다른 키를 조립하고 풀리에 멈춤나사를 넣은 뒤 V벨트 풀리를 조립한다.
- 키와 축에 윤활유를 바르고 기어를 조립한 뒤 두 스패너로 풀림방지 너트를 견고하게 체결한다.
옆으로 넘겨 5단계의 세로형 부품 그림을 크게 확인하세요.
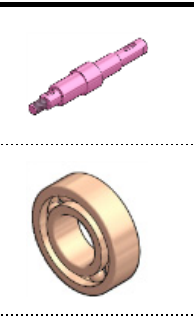
STEP 1
축 위치결정·베어링 조립
확인: 축 방향, 베어링 규격 6003, 전용 고정구와 고무해머 확인
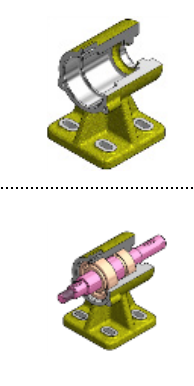
STEP 2
몸체 고정·축 조립체 삽입
확인: 몸체 고정, 조립부 청결, 윤활유 도포, 축 삽입 방향 확인
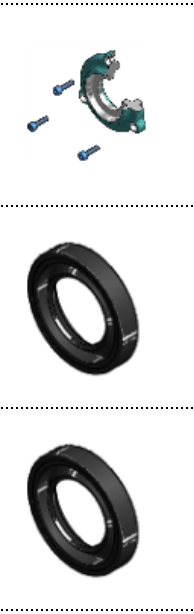
STEP 3
커버·양쪽 오일실 조립
확인: 커버 볼트, 오일실 규격·립 방향, 조립면 윤활, 전용 공구 확인
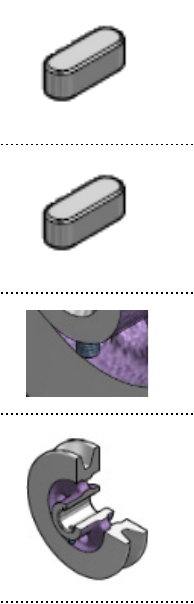
STEP 4
키·멈춤나사·V벨트 풀리 조립
확인: 키 5×5×10과 5×5×14 위치, 멈춤나사, 풀리 홈·축 정렬 확인
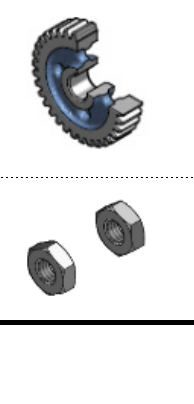
STEP 5
기어 조립·풀림방지 너트 체결
확인: 키·축 윤활, 기어 방향, 체결용 부품, 풀림방지 너트 고정 확인
변형되는 부분
- 사진 제시 순서 변경
- 일부 단계명 가림
- 중간 점검 단계 선택
- 잘못된 작업 장면 판별
자주 틀리는 답
- × 축을 고정하지 않고 베어링 내륜을 비스듬히 직접 타격
- × 몸체를 고정하지 않거나 윤활 없이 축 조립체를 강제 삽입
- × 오일실 규격과 방향을 확인하지 않고 날카로운 공구로 밀어 넣음
이렇게 바뀌어 나올 수 있습니다
직접 푼 뒤 핵심 답안 요약 보기
축 위치결정·베어링 조립 → 몸체 고정·축 조립체 삽입 → 커버와 양쪽 오일실 조립 → 키와 V벨트 풀리 조립 → 기어와 풀림방지 너트 체결 순이다.
왜 이런 답이 되는지 · NCS 근거 보기
- • 앞 단계가 다음 단계의 작업조건을 만든다는 흐름으로 순서를 복원한다.
- • 사진의 공구·고정상태·측정장치를 보고 준비, 작업, 검사 단계를 구분한다.
- 측정 도면 해독 · 1502010511 · PDF 75쪽
- 기계구동장치 조립 · 1503010120 · PDF 44쪽 · 그림 2-9~2-10
- 기계구동장치 조립 · 1503010120 · PDF 19쪽 · 표 1-1~1-2
- 기계구동장치 조립 · 1503010120 · PDF 46쪽